






ステンレス鋼のレーザー切断は、薄板から厚板まで、高い精度、生産性、再現性を実現します。しかし、ステンレス鋼は強度が高く、表面反射率が高く、熱保持力も強いため、きれいに切断するには、適切な機械、アシストガス、パラメータ、そしてメンテナンスが不可欠です。
1.適切なレーザー切断機を選ぶ
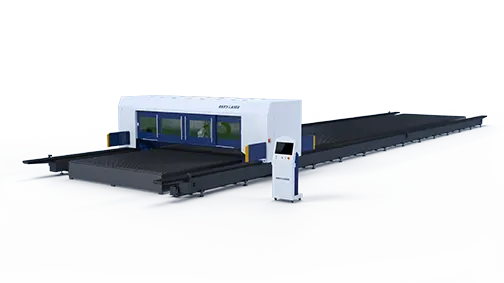
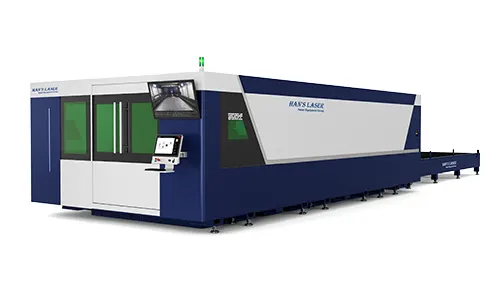
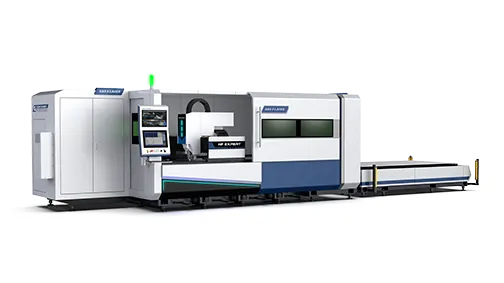
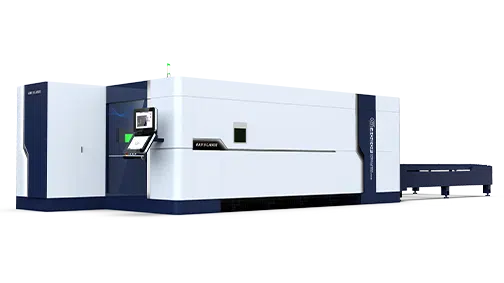
適切な機械を選ぶことが最初のステップです。Han 's Laserのステンレス鋼レーザー切断機は、 安定した動作、精密な動作制御、そして一貫した切断品質が求められる、要求の厳しい用途向けに設計されています。
機械を選ぶ際には、以下の点を考慮してください。
・ステンレス鋼のグレード(例:304または316)
・材料の厚さおよび最大プレートサイズ
・必要な速度と生産量
・レーザー出力とビーム品質
・機械の剛性と位置決め精度
・オートフォーカス機能と高さ感知機能
・補助ガスの圧力と流量容量
・ネスティング、ピアシング、およびカッティングパスソフトウェア
・技術サポートおよび保守サービス
厚手のステンレス鋼板の場合、パワーだけでは不十分です。堅牢な機械フレーム、安定した高圧ガス供給、確実な穿孔、正確な高さ制御、そして効果的な熱管理も不可欠です。これらの機能により、不完全な穿孔、ドロス、変形、およびダウンタイムを低減できます。
顧客の実際のグレード、厚さ、部品形状、公差を用いて代表的なテストカットを行うことが、機械を評価する最良の方法です。
2. 切削パラメータを調整する
レーザー出力と切断速度
出力と速度は、ステンレス鋼のグレードと厚さに合わせて調整する必要があります。出力不足または速度過多は、溶け込み不良や多量のドロス発生の原因となります。出力過多または速度極端に遅い場合は、入熱量が増加し、切断幅が広がり、変色や歪みが生じる可能性があります。
厚板切断には通常、より高いレーザー出力、より遅い切断速度、より高いアシストガス圧、そして慎重に制御された穿孔が必要となります。作業者は、まずメーカー推奨のパラメータから始め、テストサンプルでその設定を確認する必要があります。
ガスと圧力の補助
アシストガスは切断溝から溶融金属を除去し、切断面の品質に直接影響を与える。
・窒素は、特に溶接、研磨、塗装の前に、明るく清潔で酸化物のないエッジを得るためによく使用されます。
・酸素は特定の用途には適しているかもしれないが、酸化を引き起こし、エッジの外観を変化させる。
・圧縮空気は、テストの結果、外観がそれほど重要でない用途であれば使用できる場合があります。
厚板は一般的に薄板よりも多くのガス流量と高い圧力を必要とします。ガスの純度、圧力の安定性、ホース、接続部、漏れなどを確認してください。高圧にしても、ガス配管の詰まりやレギュレーターの容量不足を補うことはできません。
ノズルと焦点位置
ノズルは、材料の厚さ、ガス供給方式、および切断ヘッドに適合している必要があります。ノズルが詰まっていたり、破損していたり、中心からずれていたりすると、ガスの流れが不均一になり、バリが過剰に発生する可能性があります。
焦点位置は、切削深さと切断面の品質に影響します。厚みのある材料の場合、焦点位置はプレートの下の方に設定されることが多いですが、最適な位置は加工工程全体によって異なります。厚みごとに同じ焦点設定を使用するのではなく、検証済みの機械パラメータを使用してください。
ピアス
厚いステンレス鋼の場合、穴あけ加工は特に重要です。不安定な穴あけは、ノズルや保護窓を損傷させ、切断開始時に欠陥を生じさせる可能性があります。
必要に応じて、穿孔出力、時間、高さ、ガス圧、および導入距離を調整してください。厚板の場合、いきなり全切断条件を適用するのではなく、制御された穿孔や多段階穿孔を行うことで、より効果的な結果が得られることがよくあります。
3.切断パスを最適化する
効率的な経路計画は生産性を向上させ、熱の蓄積を抑制する。
・材料の利用効率を高めるために、ネスト構造を活用する。
・急速な移動や繰り返しの切り返しを最小限に抑える。
・内部構造と外部輪郭に適した順序を選択してください。
・局所的な過熱を避けるため、切断箇所をシート全体に分散させてください。
・必要に応じて、適切なリードイン、リードアウト、またはマイクロジョイントを使用してください。
・シートを支えて固定し、動きや変形を防ぎます。
これらの対策は、熱が寸法精度に影響を与える可能性がある大型または厚板の場合に特に重要です。
4.切断前に機械を点検する
製造前:
✔ ビームがノズルの中心を通っていることを確認してください。
✔ 保護窓に汚れや損傷がないか点検してください。
✔ ノズルの種類、直径、清潔さ、および位置合わせを確認してください。
✔ 高さ検知と距離を検証します。
✔ ガスの純度、圧力、流量、接続を確認してください。
✔ シートが平らで清潔であり、適切に支えられていることを確認してください。
✔ 切断台から余分な屑を取り除きます。
保護窓、ノズル、ガス配管、切断ヘッドの定期的な点検は、安定した性能を維持するために不可欠です。
5.切断面のテストと検査
新しいグレード、厚さ、または材料バッチを処理する前に、テストカットを実行してください。検査項目:
・完全貫通
・底面のバリやドロス
・エッジの粗さと筋状の模様
・酸化または変色
・切削幅とテーパー
・熱影響部
・小さな穴と鋭い角
・寸法精度
結果が思わしくない場合は、一度に1つのパラメータを調整してください。底部のドロスが大量に発生する原因は、速度だけでなく、出力、ガス圧、焦点、ノズル状態、シートサポートなど、さまざまな要因が考えられます。
安全とメンテナンス
レーザー切断には、強い光、熱、溶融金属、煙、可動装置、加圧ガスなどが伴います。機械メーカーの安全手順および地域の規制を遵守してください。
適切な筐体、インターロック、保護具、および排煙装置を使用してください。安全装置を迂回しないでください。切断ヘッド、保護窓、ノズル、フィルター、ガス配管、およびテーブルを定期的に点検してください。切断品質の急激な変化は、光学的汚染、ノズルの損傷、ガス供給の不安定性、または機械的な摩耗を示している可能性があります。
結論
ステンレス鋼のレーザー切断を効果的に行うには、レーザー出力だけでなく、他にも多くの要素が関係します。製造業者は、安定した機械を選定し、材料に合わせてパラメータを調整し、適切なアシストガスを使用し、焦点と穿孔を制御し、切断経路を最適化し、光学系とガスシステムを維持管理する必要があります。
薄板材でも厚板材でも、代表的なテストカットを行うことが、速度、切断面の品質、精度、および生産への適合性を確認する最良の方法です。Han's Laserは、お客様の実際の用途に合わせて機械構成と加工プロセスに関する推奨事項をご提案することで、この評価をサポートいたします。
よくある質問
ファイバーレーザーはステンレス鋼を切断できますか?
はい。ファイバーレーザーはステンレス鋼板や鋼板の切断に広く用いられています。切断厚さと切断速度は、レーザー出力、ビーム品質、アシストガス、切断ヘッドの設計、材料グレード、および切断面品質の要件によって異なります。
どのガソリンが最適か?
一般的に、光沢があり酸化物のないエッジを得るには窒素が好ましい。酸素または圧縮空気は、テストの結果、特定の用途に適している場合がある。
切断後にバリが残るのはなぜですか?
バリは、速度、出力、焦点、ガス圧、ノズル状態、スタンドオフ距離、または材料支持条件のバランスが崩れている場合に発生する可能性があります。厚板の場合は、ガスと穿孔設定を特に慎重に制御する必要があります。
変色を軽減するにはどうすれば良いですか?
適切な高純度窒素を使用し、漏れがないか確認し、流量と圧力を適切に維持し、熱入力を制御してください。表面の汚染もエッジの色に影響を与える可能性があります。


 Previous


 LET’S TALK


